
自動車板金プレスおよびレーザーブランキングライン: 2026 年のプロセスおよび選択ガイド
Sep 07, 2026
2026 年の出発点: より強力なグレード、より厳しいコスト目標
ボディショップは同時に 3 つの方向に引っ張られています。 980 MPa を超える高度な高張力鋼-と 6xxx- シリーズのアルミニウム シートは、現在、白色のすべてのボディに占める割合が増加しています。--排出ガス規制と排出範囲の期待に基づいて、軽量化目標は厳しくなり続けています。一方、調達部門には、揮発性コイルの価格に対して個数コストを横ばいにすることが求められます。
ブランキングはそのチェーンの先頭に位置します。これは、コイル状のストリップを定義された輪郭の平らなブランクに変換し、その際に 2 つのことを修正します。1 つは下流のすべての金型が継承する寸法ベースライン、もう 1 つはスケルトンのスクラップではなく販売可能なパネルとしてプラントに残る、購入した各トンの割合です。 2026 年に行われた白紙の決定は、2034 年のコンバージョン コストを形成することになります。
2 つのルートが市場を支配している -メカニカルプレスブランキングそしてレーザーブランキング- と 3 番目のせん断切断でも、狭い一連の単純な形状をカバーします。どちらを選択するかは、資本の決定、工具の決定、材料の決定を 1 つにまとめたものになります。

自動車のブランキングプロセス: 現在使用されている 3 つのルート
メカニカル(プレス)ブランキング
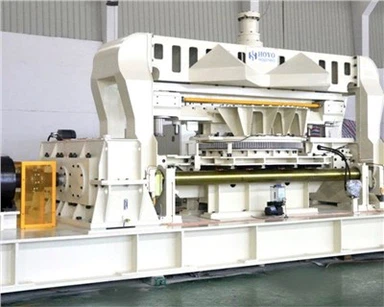
プレス ブランキング ラインはストリップのコイルを解き、ワッシャーとマルチロール レベラーを通過させ、専用のダイに送り込み、ワン ストロークで輪郭全体をせん断します。{0}適切に維持されたサーボ ラインの送り精度は約 ±0.3 mm を維持し、平坦度は ±0.3 mm/m 近くになります。サイクル速度は、ブランクのサイズとプレストン数に応じて、通常 40 ~ 65 ストローク/分になります。
ダイが証明されると、ラインは最小限の介入で同じ部分を繰り返します。この再現性が、大量の車体工場でプレス ブランキングがデフォルトのままである理由です。-中国の量産メーカー、特に奇瑞は、ドアインナー、サイドパネル、構造補強材のプレスブランキングセルを 10 年以上稼働させており、軟鋼と従来の高強度グレードのプロセスウィンドウは完全に文書化されています。-
2 つの制約が続きます。すべての輪郭には独自の金型が必要であるため、新しいモデル プログラムでは、工具コスト、保管スペース、および再研磨が予算内に組み込まれます。また、引張強度が約 800 ~ 1,000 MPa を超えると、切削抵抗が急激に上昇し、刃先の品質が低下し、工具寿命が短くなります。 1,200 MPa のブランクのバリや微小亀裂は-表面的なものではなく、-下流の絞りダイスでの成形性のリスクとなります。
レーザーブランキングライン
ファイバーレーザーブランキングでは、ダイを方程式から排除します。輪郭は CAD ファイルから取得されるため、設計の修正は工具の購入ではなくプログラムの編集になります。 1 人のオペレーターがアンコイラーからスタッカーまでのライン全体を監視できます。
工具とワークピースとの接触がなくなると、材料の状況が変わります。最先端の高張力鋼やアルミニウムでは、切削力、工具の磨耗、バリの発生はありません。-繊維源は狭い熱影響ゾーンを生成します。また、最新のヘッドは二次トリミングなしで下流の成形作業に耐えるエッジ品質を保持します。- 980 MPa を超えるブランキングの場合、または金型のカジリが常に問題となるアルミニウムの場合、これは実際的な利点です。
2 番目の利点は、材料の利用です。このラインは、固定されたダイ レイアウトから切断するのではなく、移動するストリップに対して連続的にパーツをネストします -。動的フロー ネスティングとよく表現されます -。通過するコイルの各セクションはアルゴリズムによって再最適化されます。-。スケルトンのスクラップは固定金型レイアウトに対して 10 ~ 15% 減少し、長方形の金型ブランクが本質的に無駄になる複雑で不規則な輪郭では増加が 20% に達します。
トレードオフはサイクル時間です。-レーザー ヘッドで輪郭を移動するには、プレス機を閉じるよりも時間がかかるため、単純な形状の単一の大量部品の場合、時間当たりのスループットはプレス機に大きく有利になります。-
シアー(-長さにカット)ブランキング
ロータリーおよびスイングシャー ラインは、低い資本コストと高速で、直線エッジの長方形を切断します。{0}これらは単純な長方形のブランクに適しており、レーザーやプレス加工の前にコイルを扱いやすいシートにプレカットするために上流でよく使用されます。-輪郭形成能力に限界はありません。周囲が整形されているものは、他の場所に配置する必要があります。
プレスブランキング vs.レーザー ブランキング: 並べて比較--
| 基準 | メカニカルプレスのブランキング | レーザーブランキング |
|---|---|---|
| ツーリング | 部品ごとに専用の金型を用意。購入、保管、再研磨 | なし;輪郭はCADファイルから取得されます |
| スループット | 40 ~ 65 ストローク/分。 1 つの繰り返し部分で最適 | 単純な形状では時間当たりの生産量が低くなります。複雑な輪郭でも競争力がある |
| 切り替え | 変化を起こし、-試して証明してください- | プログラム変更。分 |
| 材料の柔軟性 | マイルドかつ従来型の HSS。摩耗は約 800 MPa を超えると加速します | 1,500 MPa までの AHSS および工具摩耗のないアルミニウム |
| エッジ品質 | せん断エッジ、800 MPa 以上でバリ管理が必要 | きれいで狭いHAZ、バリなし |
| 材料の利用 | 固定レイアウト;より高いスケルトンスクラップ | 動的ネスト。スクラップを 10 ~ 15% 削減し、複雑な形状では最大 20% 削減 |
| 資本コスト | ラインコストの削減、定期的な工具支出の削減 | ラインコストは高くても、工具費用は不要 |
| コスト構造 | 安定した長時間実行プログラムを好む- | 多種類のモデルを頻繁に導入することを好む- |
正しいブランキングラインの選び方
今日のミックスではなく、素材全体のエンベロープから始めます。今後 5 年間に稼働すると予想されるすべてのグレードの最大コイル幅、厚さの範囲、および引張強度を確認します。 0.5 ~ 3.2 mm の軟鋼用に指定されたラインは、1,500 MPa の熱間成形材が到着した日には問題が発生します。-アルミニウムが計画に含まれている場合は、フィード システムが柔らかく、跡が付きやすい表面を処理できること、およびスタッカーがシートを傷付けずに分離できることを確認してください。
量によって、工具が償却されるかどうかが決まります。年間 50,000 トンのライン - は、少数の部品番号で 500,000 台の乗用車のブランキング需要にほぼ相当します - が、ダイセットの代金をすぐに回収します。同じトン数を短いバッチで 50 個の部品番号に分散すると、ブランクあたりの金型コストが主な費用になります。ボリュームが多く、バリエーションが少ない場合はブランキングを押す必要があります。適度なボリュームと多くのバリエーションがレーザーを指します。
シンプルで長方形に近いブランクは、レーザー ヘッドから何も得られません。-複雑な輪郭、可変半径、内部ノッチ、および共通のコイル幅を共有する部品は、ネストソフトウェアがそれらを連動できるため、大幅に向上します。実際の部品プロファイルの代表的なセットを取得し、コミットする前にネスティング スタディを実行します。- 使用率デルタは通常、購入者の予想よりも大きくなります。
プレス ラインには、金型保管庫、金型交換カート、クレーンへのアクセスに加え、周期的な荷重を吸収するための基礎質量が必要です。{0}レーザー ラインは、安全な密閉型切断セル、ヒューム抽出、チラー、安定した電源と引き換えに、-実際にあるスペースとユーティリティの両方を比較してください。電源容量や抽出ダクトの改修には、2 台の機械の価格の差よりも多くの費用がかかります。
HOYO の利点: 高品質、{0}}コスト効率の高い-ブランキング ソリューション
Shanghai Hoyo Industries Co., Ltd. は、スチール サービス センターや自動車サプライ チェーン向けのコイル加工装置を設計、構築しており、スリット ライン、長さ調整ライン、ブランキング ラインなどをカバーしています。--エンジニアリングの概要は単純です。顧客が決して使用しない、または予算内で回収できない容量を指定することなく、プロセスが要求するスループットと精度を顧客に提供します。
HOYO ブランキング ラインは、ストリップ幅 1,850 mm、厚さ 6.0 mm で最大 30 トンのコイルを加工します。閉ループ サーボ送りシステムは、最大 200 m/min の速度で ±0.2 mm の送り精度を維持します。これにより、ドリフトを追うのではなく、下流のダイを許容範囲内に保つことができます。レベリング、洗浄、エッジコンディショニングセクションは、固定パッケージとして販売されるのではなく、素材に合わせて構成されています。-
スタッキングも同様に指定します。ツインキャッチャーアームを備えたメカニカルスタッカーは、最低のメンテナンスコストで通常のブランクを処理します。磁気スタッカーは、搬送中に複雑な鉄プロファイルを所定の位置に保持します。真空スタッカーは、スチール、アルミニウム、スチール-アルミニウム ラミネートを同様にグリップします。これは、ほとんどの新エネルギー車プログラムで求められる構成です。-工場で混合原料を使用する場合、HOYO は 1 つのラインで両方の原料を供給できる切り替えロジックを構築します。
海外のバイヤーにとっての価値は、機械そのもの以外にもエンジニアリングの対応にあります。製造前に顧客の承認を得るため図面パッケージが発行され、電気および安全に関する文書が目的市場の基準に合わせて準備され、試運転エンジニアが現場に出張します。スペアパーツとリモート診断は引き渡し後も利用可能であり、ラインのレイアウトは建物をラインに適合させる必要はなく、既存の建物に適合します。
結論

プレスブランキングとレーザーブランキングラインはさまざまな問題を解決します。 1 つの部品が何年も稼働し、材料がシャーリング ウィンドウ内に留まる場合、プレスは生のサイクル レートで勝利します。部品番号が増加し、モデルサイクルが短縮され、グレードが 980 MPa を超えてアルミニウムになり、スクラップのトン数が攻撃に値する項目になった場合、レーザーが勝利します。どちらも成熟しています。どちらも普遍的に正しいわけではありません。
実際的な方法は、サプライヤーと相談する前に、材料の範囲、年間トン数、実際の部品プロファイルの組み合わせ、利用可能な床面積を定義することです。これら 4 つの数字は、どのパンフレットの比較よりも早く分野を絞り込みます。
Shanghai Hoyo Industries Co., Ltd. は、これら 4 つの入力に対してブランキング要件を検討し、対応するレイアウトおよびユーティリティ要件を含む構成提案を返します。材料仕様、年間数量、および代表的な部品の図面を HOYO エンジニアリング チームに送信し、どのルート - プレス、レーザー、または複合セル - がお客様のプラントに適合するかを評価してください。
メタディスクリプションのオプション
2026 年の自動車プレスとレーザー ブランキング ラインを比較します。プロセスの違い、AHSS とアルミニウムの機能、材料利用率の向上、4 段階の選択ガイド-。
自動車用ブランキング ラインの 2026 年選択ガイド - 機械プレスとレーザー ブランキングのスループット、工具コスト、スクラップ率、高張力鋼との比較、HOYO ラインの仕様-。
2026 年の自動車ブランキング ラインを選択しますか?サイクルレート、柔軟性、材料歩留まりに関してプレスとレーザーのブランキングを比較し、量、グレードの組み合わせ、床面積に合わせてテクノロジーを適合させます。